Artykuł sponsorowany
Skąd biorą się wartości momentu z tabel i gdzie kończy się ich pewność
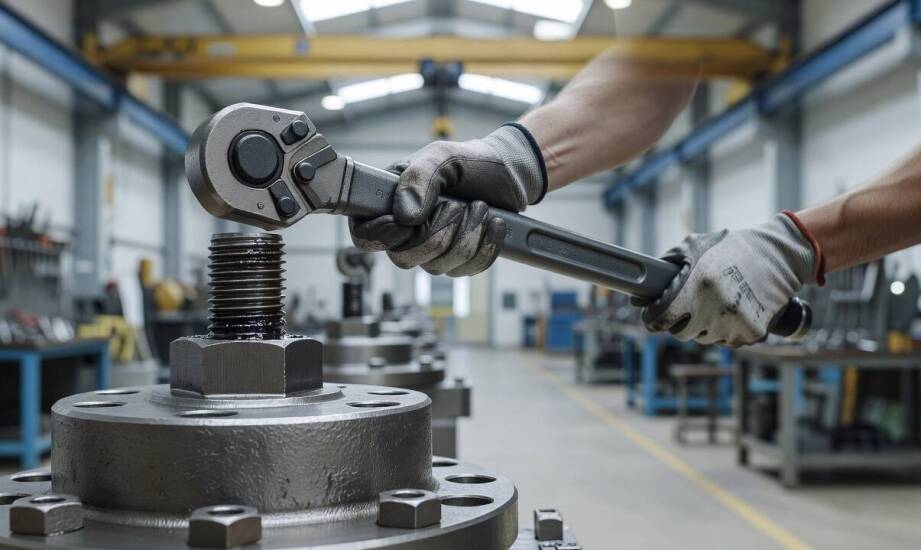
Wartość momentu dokręcania odczytana z zestawień inżynieryjnych pozornie porządkuje procesy montażowe w halach produkcyjnych i na placach budowy. Powszechne przekonanie sugeruje, że utrzymanie wskazanej liczby na kluczu dynamometrycznym definitywnie rozwiązuje problem stabilności węzła. W rzeczywistości ta sama wartość wyrażona w niutonometrach działa poprawnie wyłącznie przy ściśle zachowanych parametrach początkowych. Zmiana warunków otoczenia sprawia, że identyczny odczyt na narzędziu nie gwarantuje powtarzalnego napięcia wstępnego w śrubie. Taki stan bezpośrednio prowadzi do luzowania się elementów maszyny, co w przemyśle ciężkim oznacza przestoje i ryzyko awarii konstrukcji nośnych.
Laboratoryjne założenia a parametry gwintu w normach
Wytyczne publikowane w inżynieryjnych kompendiach opierają się na klasach wytrzymałości zdefiniowanych przez normę EN ISO 898-1. Wartości podaje się najczęściej dla powszechnie stosowanych klas 4.6, 5.6, 8.8, 10.9 oraz 12.9. Standard ten wyznacza jasne ramy dla mechanicznych właściwości elementów złącznych ze stali węglowej i stopowej. Dokument obejmuje gwint metryczny zwykły w zakresie średnic od M1,6 do M39 oraz gwint drobnozwojny w przedziale od M8 do M39. Prawidłowo skonstruowana tabela dokręcania śrub odnosi się bezpośrednio do tych przedziałów, ignorując skrajne wymiary wymagające indywidualnych obliczeń wytrzymałościowych prowadzonych przez wyspecjalizowanych technologów.
Zestawienia opracowywane przez instytuty badawcze redukują skomplikowane zjawiska fizyczne do jednego uproszczonego modelu. Tarcie na gwincie oraz pod łbem elementu złącznego przyjmuje w nich stałą, uśrednioną wartość, co pozwala wyliczyć siłę napinającą dla określonego procentu granicy plastyczności materiału. Powszechne dane orientacyjne zakładają całkowity współczynnik tarcia na poziomie 0,14. Taka liczba odpowiada lekko naoliwionym lub nowym, ocynkowanym galwanicznie powierzchniom pozbawionym uszkodzeń mechanicznych. Wprowadzenie na zwoje smaru miedzianego drastycznie obniża ten parametr, co przy zachowaniu dawnego momentu grozi zerwaniem trzpienia.
Fizyka procesu łączenia bywa bezlitosna dla montera. W sterylnych warunkach laboratoryjnych zaledwie około 10 procent wprowadzonego momentu zamienia się w rzeczywiste napięcie wstępne rozciągające śrubę. Reszta przykładanej siły pokrywa straty wynikające z pokonywania oporów ruchu w zwojach oraz oporu samej podkładki. Środowisko badawcze z góry ustala stan powłok ochronnych i parametry smarowania, co daje idealnie powtarzalny wynik matematyczny. Liczby podawane w dokumentacji sprawdzają się w wyizolowanym laboratorium, lecz wymagają stałej weryfikacji po przeniesieniu technologii na prawdziwy plac budowy.
Ograniczenia gotowych zestawień w środowisku przemysłowym
Różnice w chropowatości powłok antykorozyjnych, odchyłki wymiarowe czy obecność mikrozanieczyszczeń diametralnie zmieniają ostateczny współczynnik tarcia w prawdziwej aplikacji. Klucz dynamometryczny gwarantuje dokładność odczytu zadanej siły, jednak poprawne ściśnięcie detali osiąga się tylko wtedy, gdy stan węzła ściśle odpowiada założeniom z arkusza. Korozja, naturalne osiadanie materiału na skutek wygładzania się mikronierówności oraz silne drgania poprzeczne wykraczają poza ramy wytycznych inżynieryjnych. Zmienna struktura powierzchni fałszuje wskazania narzędzi, sprawiając, że element osiąga mniejsze napięcie przy tym samym obciążeniu ramienia klucza. Zjawisko relaksacji, czyli powolnego spadku siły w czasie, dodatkowo pogarsza sprawność węzła w masywnych konstrukcjach.
Wibracje generowane przez pracujące maszyny wymuszają luzowanie się gwintów, jeśli konstruktor nie przewidział zastosowania dodatkowych zabezpieczeń. Skutecznym rozwiązaniem problemu spadku siły docisku są zaawansowane systemy podkładek samoklinujących. Elementy dostarczane przez markę Nord-Lock celowo modyfikują opór pod łbem, tworząc fizyczną blokadę opartą na nacięciach klinowych. Taki mechanizm podnosi moment odkręcania powyżej wartości użytej w trakcie początkowego montażu, eliminując niebezpieczne zjawisko samoczynnego odkręcania rotacyjnego.
Wdrożenie innowacyjnych rozwiązań złącznych wymusza rygorystyczną aktualizację danych montażowych. Wytyczne techniczne dla systemów samoklinujących przy smarowaniu olejowym przyjmują współczynniki tarcia na poziomie 0,15 dla gwintu oraz 0,19 dla łba śruby przy dociążeniu do 75 procent granicy plastyczności. Analiza konkretnego przypadku udowadnia, że gwint M12 zabezpieczony takim układem wymaga przyłożenia 107 Nm do osiągnięcia optymalnego napięcia rzędu 40 kN. Złożoność doboru spersonalizowanych parametrów sprawia, że hurtownia przemysłowa Smart S.C. dystrybuuje elementy Nord-Lock wraz ze szczegółowym zapleczem technicznym. Przedsiębiorstwo dostarcza komponenty do sektorów budowlanego, górniczego i energetycznego, ułatwiając dopasowanie ostatecznej siły dokręcającej do specyfiki obciążeń w docelowym miejscu pracy.
Arkusz z wyliczonymi momentami obrotowymi stanowi fundament do rozpoczęcia prac projektowych, jednak ostateczną metodologię montażu wyznacza fizyczny stan konkretnego węzła. Ślepe przenoszenie laboratoryjnych ułamków na skorodowane lub zanieczyszczone gwinty bezpośrednio skutkuje utratą stabilności mechanicznej urządzenia. Porównanie teoretycznych uwarunkowań z praktyką warsztatową dowodzi, że dopiero poprawna siła docisku połączona z odpowiednim systemem zabezpieczającym gwarantuje pełną bezawaryjność konstrukcji stalowej.
Kategorie artykułów
Polecane artykuły

Jak egzotyczne mięso w diecie BARF wspiera zdrowie psa?

Wynajem dmuchanych atrakcji: jak zadbać o komfort dla uczestników?

Dlaczego w Rzeszowie podobne sprawy po wypadku kończą się różnymi kwotami
