Artykuł sponsorowany
Jak prowadzić osobne wartości momentu dla montażu początkowego i ponownego montażu po serwisie
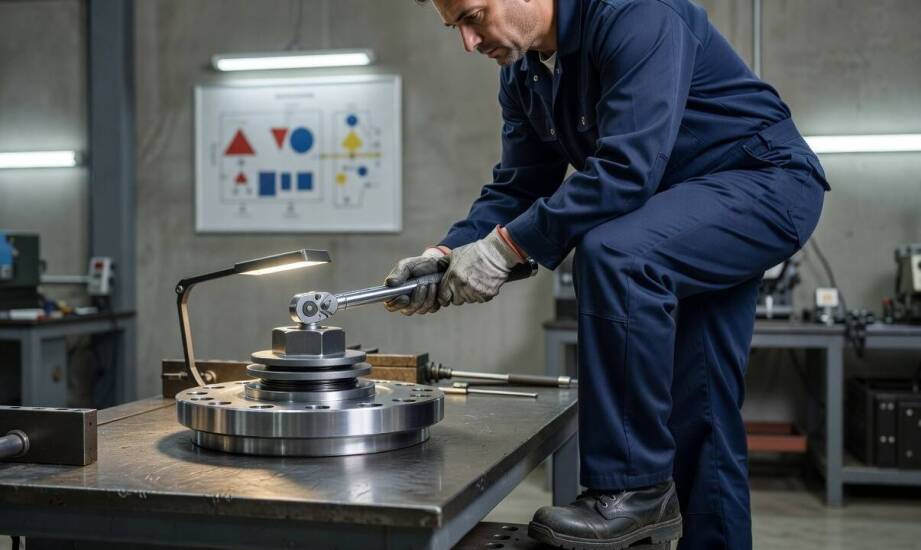
W praktyce montażowej ten sam zestaw śrub i podkładek trafia najpierw na linię produkcyjną, a po pewnym czasie wraca do rąk technika podczas serwisu lub przeglądu maszyn. Operatorzy zauważają wtedy, że połączenie nie osiąga identycznego napięcia wstępnego przy dokładnie tej samej wartości momentu, co podczas dziewiczego montażu. Różnica ta nie wynika z uchybień pracownika czy błędu kalibracji narzędzia, lecz z fizycznych warunków, które uległy zmianie między cyklami pracy. Przedsiębiorstwa z sektora budowlanego, maszynowego czy górniczego polegają na precyzji tych pomiarów, ponieważ spadek siły zacisku bezpośrednio zagraża stabilności całej konstrukcji. Zrozumienie, dlaczego używana śruba stawia inny opór niż nowa, stanowi absolutny fundament bezpiecznego i bezawaryjnego utrzymania ruchu w każdym zakładzie przemysłowym.
Zmiany warunków tarcia po demontażu i ich wpływ na napięcie
Stan gwintu po pierwszym dokręceniu znacząco różni się od gładkiej powierzchni fabrycznego elementu. Na styku metalu pojawia się ślad współpracy materiałów, a w wielu przypadkach środowisko pracy wprowadza mikroskopijne uszkodzenia, rdzę lub osad. Powierzchnie kontaktu podkładki z elementem łączonym oraz z łbem śruby noszą wyraźne odciski zębów promieniowych. Te specyficzne wgłębienia, będące naturalnym efektem docisku, zmieniają rzeczywisty współczynnik tarcia podczas każdego kolejnego montażu.
Mechanizm zabezpieczający szwedzkiego systemu opiera się na unikalnej geometrii, w której kąt krzywki jest większy od kąta wznosu gwintu. Blokada następuje poprzez fizyczny przyrost napięcia wywołany rozparciem klinów, a nie przez samo tarcie pomiędzy podkładkami. Mimo to opór na gwincie i pod powierzchnią docisku odgrywa decydującą rolę w tym, jak duża część siły z klucza dynamometrycznego ostatecznie przekłada się na rozciągnięcie śruby. W typowym złączu zaledwie dziesiąta część momentu generuje napięcie, podczas gdy pozostałe dziewięćdziesiąt procent pokonuje opory ruchu pod łbem śruby oraz na samym zarysie gwintu. Z każdym kolejnym odkręceniem i przykręceniem te proporcje ulegają zachwianiu, chyba że zostanie wprowadzony odpowiedni środek smarny.
Skuteczna tabela dokręcania śrub wymaga w związku z tym przygotowania osobnych wartości dla montażu pierwotnego i powtórnego. Założenie jednej uniwersalnej liczby dla wszystkich przypadków całkowicie ignoruje fizykę zużycia powierzchni materiałowych. Stosowanie sztywnych wartości z pierwszego montażu przy serwisie maszyny zazwyczaj prowadzi do niedokładnego napięcia wstępnego, co skutkuje poluzowaniem się złącza lub niebezpiecznym przeciążeniem całego gwintu.
Oznaczanie cykli montażowych i weryfikacja wytycznych w dokumentacji
Dokumentacja techniczna na linii produkcyjnej wymaga wyraźnego podziału na specyfikę elementów nowych i używanych. W zakładowych arkuszach procedur należy wprowadzić odrębne kolumny, oddzielając precyzyjnie montaż pierwotny od montażu serwisowego po wykonanej inspekcji. Operator zyskuje dzięki temu jasną instrukcję, że przed ponownym użyciem sprzętu musi rygorystycznie ocenić stan powierzchni klinowych i ząbków. Częścią tej procedury serwisowej pozostaje odpowiednie przygotowanie zdemontowanych detali. Zastosowanie wysokiej jakości smaru zapobiegającego zatarciom przed ponownym wkręceniem minimalizuje wahania współczynnika tarcia i zbliża warunki do stanu początkowego, co producent zaleca szczególnie przy pracy ze stalą nierdzewną oraz przy łączeniach o dużych średnicach.
Proces aktualizacji danych warsztatowych musi opierać się na konkretnej dokumentacji technicznej. Zespoły inżynieryjne opierają swoje wyliczenia na dedykowanych publikacjach, takich jak oficjalne dokumenty Nord-Lock Torque Guidelines lub Nord-Lock User Manual. To w tych certyfikowanych materiałach zestawione są dokładne współczynniki dla różnych środowisk smarowania, w tym dla czystego oleju, pasty miedzianej czy powierzchni pracujących całkowicie na sucho. System działa stabilnie, gdy działy produkcji i serwisu synchronizują arkusze poprzez cykliczne wprowadzanie rewizji dystrybuowanych przez twórcę technologii.
Eksperci z hurtowni Smart S.C., realizujący dostawy autoryzowanych komponentów do zakładów przemysłowych, zauważają w swojej praktyce, że spójność tych parametrów bezpośrednio warunkuje żywotność ciężkich maszyn. Prawidłowo zaktualizowana dokumentacja zakładowa płynnie łączy laboratoryjne wytyczne producenta z rzeczywistymi wynikami pomiarów wykonywanymi na konkretnym obiekcie budowlanym.
Tworzenie procedur montażowych ma sens wyłącznie wtedy, gdy uwzględnia się zmienne środowisko pracy komponentów poddawanych ekstremalnym obciążeniom. Traktowanie zdemontowanej śruby na równi z nowym elementem wyjętym prosto z pudełka zaburza krytyczną relację między zadanym momentem obrotowym a uzyskaną siłą zacisku. Wdrożenie osobnych zestawień dla serwisu i pierwszego montażu to jedyna sprawdzona droga, która pozwala utrzymać powtarzalne i bezpieczne napięcie wstępne w kluczowych połączeniach przemysłowych.
Kategorie artykułów
Polecane artykuły
Dlaczego modułowe projektowanie mebli zmienia wynik cięcia jeszcze przed złożeniem zamówienia

Jakie są najczęstsze pytania pacjentów dotyczące wybielania zębów?

Jak egzotyczne mięso w diecie BARF wspiera zdrowie psa?
